 金属板材成形之家-MFC金属板材成形杂志/金属成形商务咨询(北京)有限公司-MFC《金属成形智造》杂志
MFC《金属板材成形》杂志简介《金属板材成形》是 MFC金属板材成形咨询(北京)有限公司打造的新型综合媒体平台,旗下有金属板材成形”服务号、“金属板材成形之家@今日头条”、《中国金属板材成形网》、MFC-冲压联盟名家直播(千聊平台)、MFC1.6万人群友通讯录,以及在百度百家、腾讯、搜狐、知乎等平台开设的原创资讯账号。
这是 金属板材成形之家 发布的第186 篇文章!
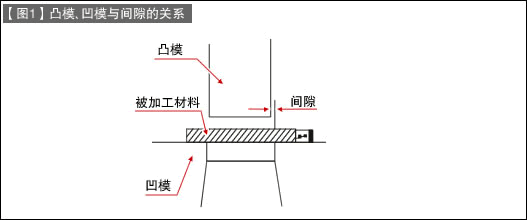
单边间隙是指【图1】中凸模与凹模之间的间隙。
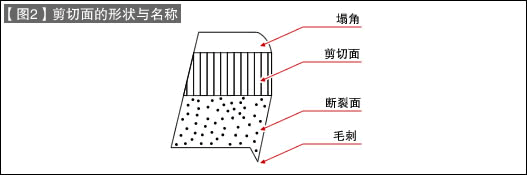
当间隙较大时,冲裁所需的力较小,但【图2】中剪切面塌角及断裂面的倾斜会变大。
【表1】中列出了冲裁加工的单边间隙的数值。
■【表1】按材质区分的冲裁间隙(相对于板厚的%
| 材质 | 精密冲裁 | 普通冲裁 |
| 软钢 | 2〜5 | 6〜10 |
| 硬钢 | 4〜8 | 9〜15 |
| 硅钢 | 4〜6 | 7〜12 |
| 不锈钢 | 3〜6 | 7〜12 |
| 铜 | 1〜3 | 4〜7 |
| 黄铜 | 1〜4 | 5〜10 |
| 磷青铜 | 2〜5 | 6〜10 |
| 镍银合金 | 2〜5 | 6〜10 |
| 铝(软) | 1〜3 | 4〜8 |
| 铝(硬) | 2〜5 | 6〜10 |
| 坡莫合金 | 2〜4 | 5〜8 |
1.常规冲裁板厚越厚时,采用较大数值。
2.冲裁条件较好的圆孔等采用较小数值。
3.冲裁条件较差的角部等采用较大数值。
4.厚板、硬质材料采用较小值时易产生二次剪切。
5.裁断加工采用较小数值(如果可能应采用精密冲裁)。
虽然过去曾流行配合间隙均一化的观点,但最近认为,根據冲压条件的变化,相应得调整配合间隙,不仅可提高凸凹模的耐磨耗性,同时亦是种防止产品形变的对策。
