 金属板材成形之家-MFC金属板材成形杂志/金属成形商务咨询(北京)有限公司-MFC《金属成形智造》杂志
不矫平会怎样?
矫平机带来的不只是止损,更是直接的价值创造。它在原材料端、工艺端和产品端同时打开利润空间,而这些空间在传统成本核算中几乎从未被认真计量过。
一、原材料端:矫平让“普通板”卖出“超平板”的价格
不是”加粗版”,是另一套物理
钢材和有色金属板材市场正在发生一个明确的分化:平整度正在成为独立的定价维度。

以薄板为例,供应商已经按平整度分出清晰品级:国标普通开平板平面度≤2.5~3.0 mm/m,精密整平板≤0.4~0.5 mm/m,超平高精定制板≤0.1~0.15 mm/m,厚度公差也从±0.04~0.06 mm收紧到±0.01~0.02 mm。三者对应的下游场景完全不同:普通板只能用于简易下料和衬板,精密板进入冲压和激光切割,超平板才能进入CNC精密铣面、超薄密封垫片和微米级装配。
这个分级意味着什么?同一炉钢水、同一套轧制工艺产出的基材,经过精密矫平后,可以进入高一个甚至两个品级的价格区间。超平铝板的价格显著高于普通铝板,原因正是额外的均质化处理、精铣、平整度检验和严格公差控制。矫平机就是那道把“普通品”转化为“精密品”的工序门槛——不需要改变化学成分,只需要把平整度和残余应力控制到下一个等级,售价就可以脱离大宗品的定价逻辑。

对于钢厂、铝厂和金属服务中心而言,这意味着矫平机不是“后道整理设备”,而是产品组合升级的入口:同一卷料,进矫平机之前是标准品,出来之后可以按超平板报价。
二、工艺端:矫平替代的,远不止“一道工序”
1
替代磨削:省掉的不只是磨床时间
机加工车间最熟悉的场景是:来料不平,上磨床。磨到平面度达标为止,磨量取决于来料翘曲程度,有时单面磨量要达到1毫米甚至更多。这1毫米是什么?是磨床工时、砂轮消耗、人工,以及被磨掉的、本来可以成为成品的材料。
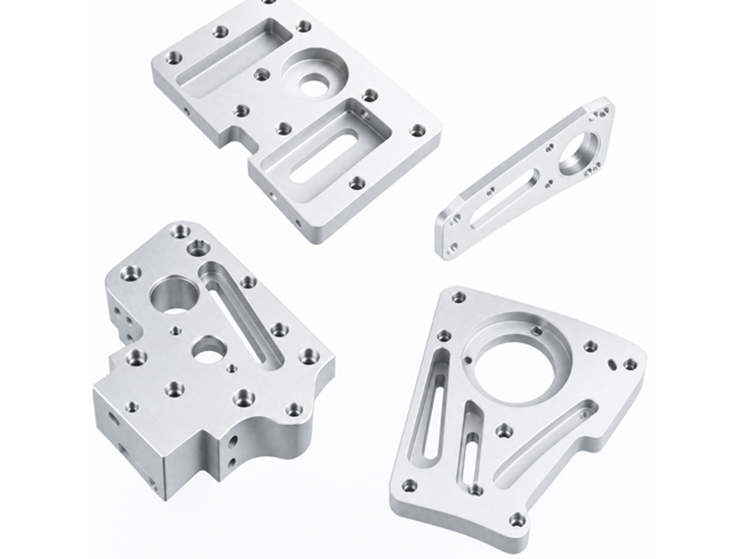

精密矫平直接改变了这个等式。在需要高平面度的零件上,矫平后平面度可以控制在0.1~0.15 mm以内;对于矫平机能够达到精度的产品,不再需要研磨工序,加工成本仅为研磨加工的十分之一不到。这不是“快一点”的改善,而是工序链的缩短:磨床从必经工序变成例外工序,磨削工时从固定成本变成可变成本,且趋近于零。
对于以磨削为主要精加工手段的行业——精密模具垫板、半导体设备结构件、液压阀板、密封件基板——这一项改变就足以重构单件成本模型。
2
替代热处理和去应力工序:从“等几天”到“几秒钟”
传统上,消除残余应力依赖去应力退火或自然时效。KMW Mansfeld(铜材加工企业)在引入精密矫平机后,2~60 mm厚的铜板在几秒内完成矫平,得到几乎无应力的板材,大幅省去应力释放切割与热处理工序,生产经理的总结是:“矫平一次,切割,出售”。
对全球制造业而言,这意味着生产周期的数量级压缩:不再需要为去应力排队等待炉期,不再需要为自然时效占用在制品库存。矫平机把一道“时间型工序”变成“通过型工序”。
3
降低对上游轧机精度的依赖:不必为平整度投资顶级轧机
一个常被忽视的战略逻辑是:平整度可以在矫平环节解决,不必全部压在轧机身上。
轧机决定厚度、板形和基础平直度,但要把板形推到“超平”级别,顶级轧机的投资呈指数级上升。而辊式矫平机是在轧制之后、在误差链的起点做一次“归零”操作:通过多辊交变弯曲重新分布和释放残余应力,把轧制阶段遗留的平直度偏差“吃”掉。对于许多产品而言,中等级别轧机 + 精密矫平的组合,可以达到接近顶级轧机单独产出的平整度水平,资本开支却低一个量级。
专利文献中的一组对比可以说明这种成本逻辑:典型的拉伸矫直机定尺剪切线资本投资约700万美元,而在平整机方案下,达到相近平整效果的生产线成本显著更低。对于不具备或不愿投入顶级轧机能力的产线,矫平机是用工序精度弥补装备精度的现实路径。
三、质量与寿命:矫平消除的残余应力,直接进入产品的“耐用性账户”
残余应力不只是“让板子翘起来”的制造问题,它是一个服役性能问题。
焊接接头和成形件中的拉伸残余应力是裂纹萌生和扩展的驱动力。工程数据表明,有效调控残余应力可以带来耐应力腐蚀性能提升约10倍、腐蚀疲劳强度提升约2.5倍,在腐蚀环境变载荷下的寿命可达到约20倍。焊接接头的疲劳寿命对残余应力状态高度敏感,后焊热处理可使疲劳寿命延长45%,而更先进的应力调控手段提升幅度可达40%~70%甚至更高。

矫平机的作用正是在零件进入焊接和装配之前,把基材的残余应力降低到一个受控的基线水平。这意味着:不是在下游“修补”已经产生的变形和裂纹,而是在源头上减少疲劳失效的驱动力。对于汽车结构件、工程机械臂架、轨道交通承载件、风电和航空部件,这一项收益不会出现在采购矫平机的报价单上,但会出现在终端产品的寿命曲线和质保成本里。
四、全球制造格局中的结构性理由
精度 ±0.01 毫米,厚度 0.03—120 毫米
全球整平设备市场正处于持续扩张通道,2025年表面整平设备市场$千亿规模,2026年持续增长中;驱动力明确指向基础设施更新周期和工业流程自动化。这不是一个小众品类的偶然增长,而是制造业对“来料精度”的系统性需求升级。
在这一背景下,矫平机的定位需要被重新理解:
它是自动化产线的前置条件。 机器人焊接、自动化装配、无人化冲压对来料平整度的容忍度远低于人工操作。没有矫平,自动化设备的精度优势无法兑现;有了矫平,下游工序的调整、返工和节拍损失被系统性压缩——德国Danne Holding的实测结果是,工艺成本节省最高可达40%。

它是材料效率的放大器。 平整的板材意味着更优的排样、更少的边角料、更少的磨削减薄。在原材料成本占比持续上升的制造业结构中,这直接作用于毛利。
它是产品分级的转换器。 如前述,同一基材经矫平后进入更高品级市场,是把“大宗商品逻辑”扭转为“精密材料逻辑”的最低成本手段之一。
结 语
附件回答的是“为什么必须矫平”——不矫平,误差会继承、放大、在焊接和装配中集中爆发。
这篇补充要回答的是“矫平之后,多出来的价值从哪里来”:从超平板溢价来,从磨床工时的消失来,从热处理和去应力工序的取消来,从对顶级轧机依赖的降低来,从产品疲劳寿命和耐蚀寿命的延长来,从自动化产线真正跑出设计节拍来。
矫平机不是一道“把板子弄平”的工序。它是把原材料从“合格”推向“高品级”、把制造流程从“修偏差”推向“不产生偏差”、把成本结构从“后道补救”推向“前端增值”的那台设备。对于全球制造业中那些还在用磨床、手工矫平或去应力退火来“对付”来料不平的工厂,矫平机提供的不是一项设备采购,而是一次工序链和定价权的重新安排。
