 金属板材成形之家-MFC金属板材成形杂志/金属成形商务咨询(北京)有限公司-MFC《金属成形智造》杂志
作为深耕钣金自动化产线规划十余年的设计工程师,在电梯门板整线方案设计中,喷涂后段的上下料与后处理工序,一直是人机工程矛盾最突出、产能波动最大的环节。
很多工厂前端的冲、折、焊工序都已实现自动化,唯独喷涂挂板、下件、装箱仍依赖重体力人工,既制约了整线节拍协同,也带来了用工难、品质不稳定等一系列连锁问题,是行业公认的升级难点。
一、传统喷涂后段的三大核心行业痛点
从产线规划的专业维度看,人工模式的弊端并非只是“累”,而是系统性的效率与风险问题:
1. 人机工程负荷超标:单块门板重量普遍达20kg以上,传统模式需双人协同作业——一人扶钩对位、一人抬板挂装,单日重复举升、对位动作上千次,属于典型的高体力负荷工位,长期作业职业损伤风险高,也是车间人员流失率最高的岗位之一。
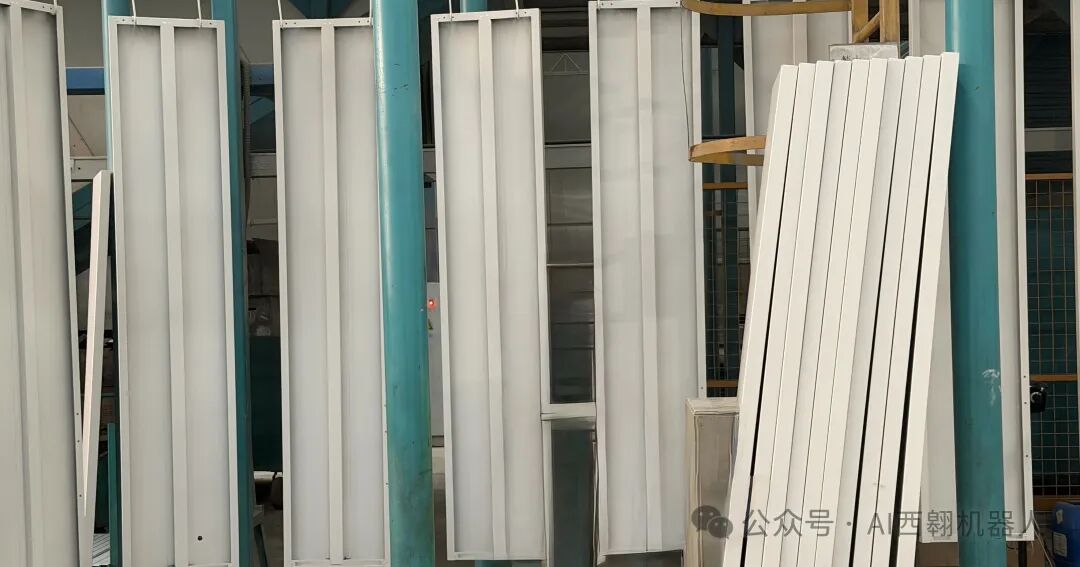
2. 作业环境适配性差:喷涂车间存在漆雾、溶剂挥发,属于特殊作业环境,人工长期值守的职业健康成本高,也不符合现代工厂绿色制造、精益生产的升级方向。
3. 品质与节拍不可控:人工挂板对位精度波动大,易出现喷涂色差、挂痕缺陷;下件搬运过程易产生磕碰、手印、划伤;同时人员熟练度、体力状态直接决定整条线的运行节拍,产能稳定性完全受人工因素制约。
二、系统性自动化规划方案:全链路闭环替代重体力工位
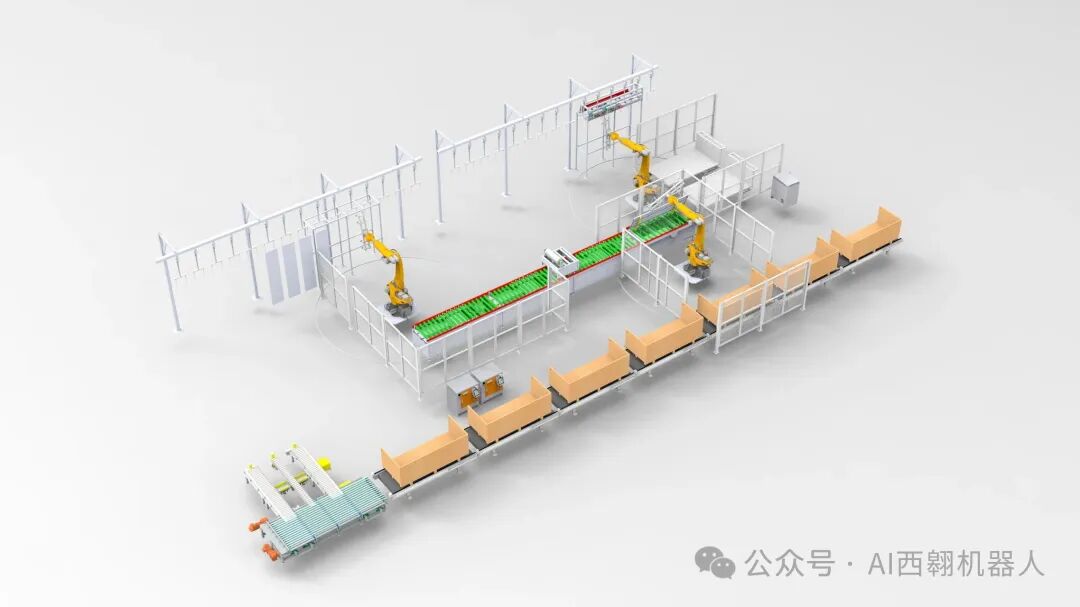
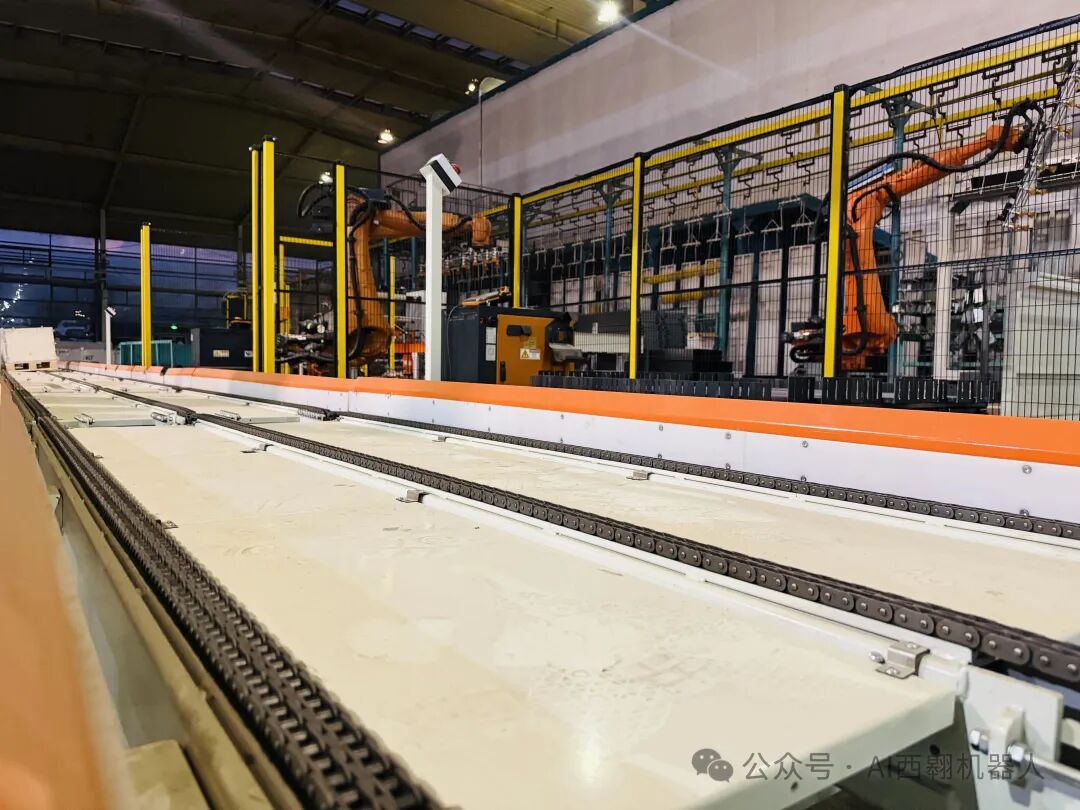
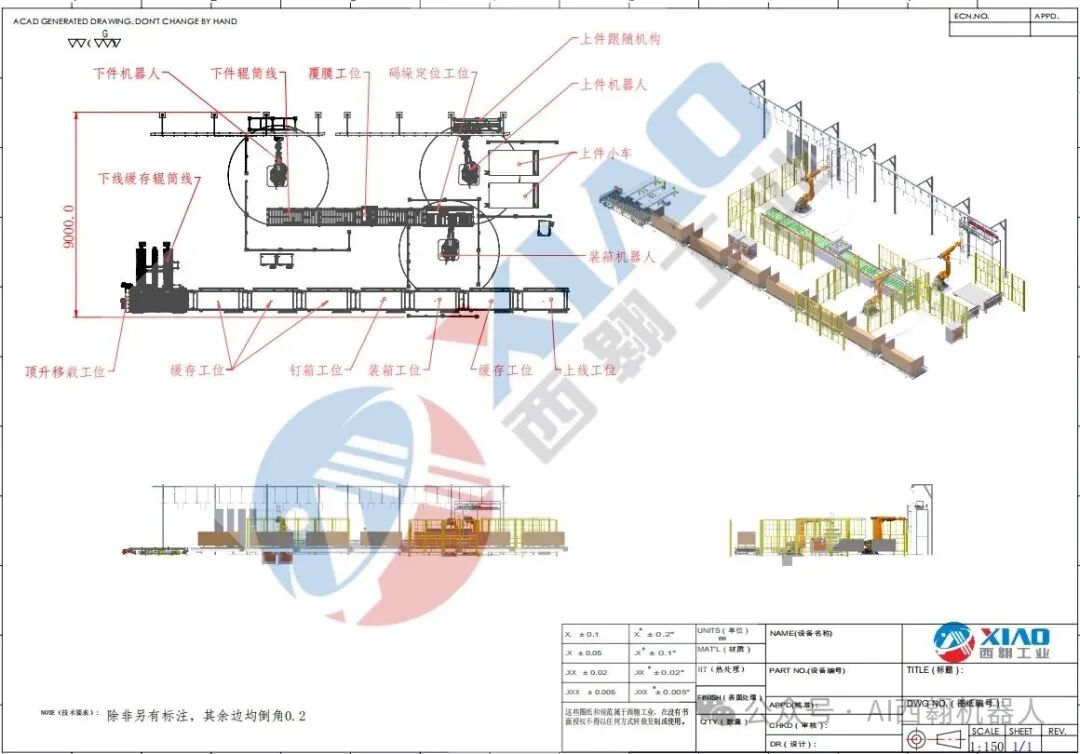
我们在方案设计上,以“整线节拍匹配”为核心,对喷涂上挂、下件、覆膜、装箱做全流程无人化规划,彻底打通自动化产线的末端短板。
1. 全自动上挂工位:精准匹配节拍,劣环境无人值守
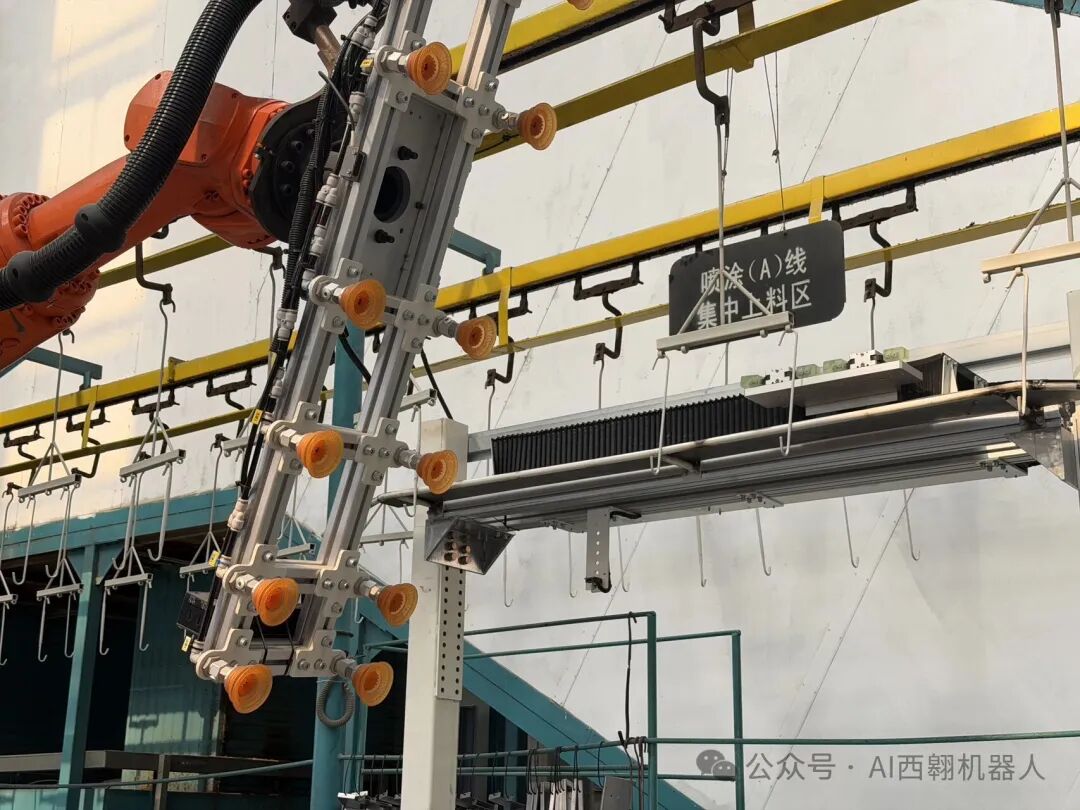
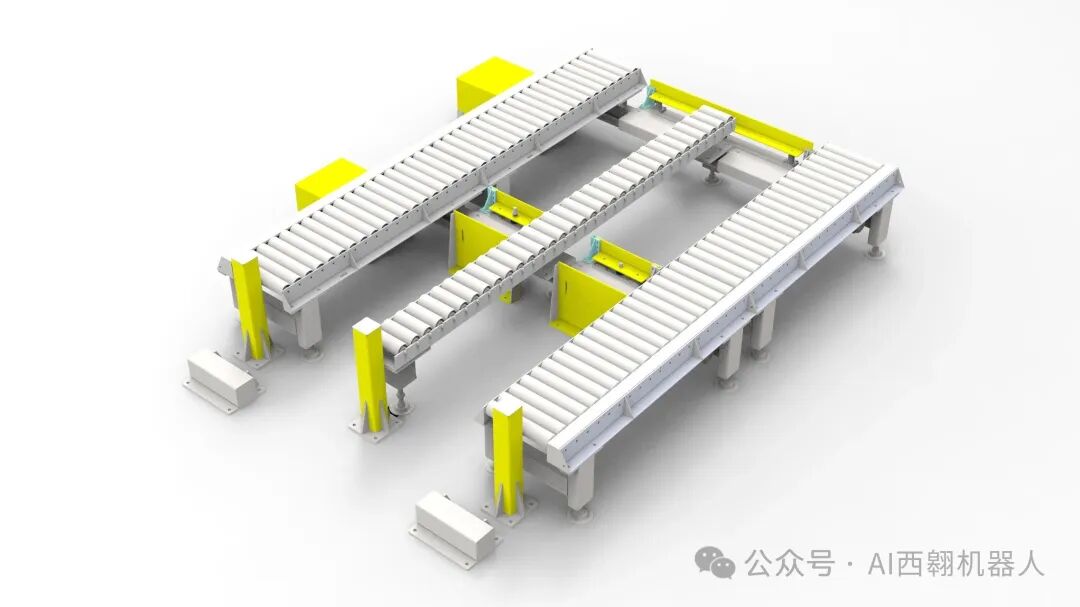
方案将前端成型后的门板输送线与喷涂线挂具做闭环衔接,通过随动定位+专用挂料机构,实现工件自动对位、自动挂装上线。
- 设计核心:严格匹配喷涂线既定运行节拍,挂装定位精度控制在±1mm以内,杜绝挂偏、掉件风险;机构适配多规格门板,无需人工换型调整。
- 规划价值:彻底替代双人抬重挂板作业,将人工从高负荷+劣环境的工位完全剥离,喷涂作业段实现无人化值守。
2. 成品自动下件输送:柔性承接,零接触保障漆面品质
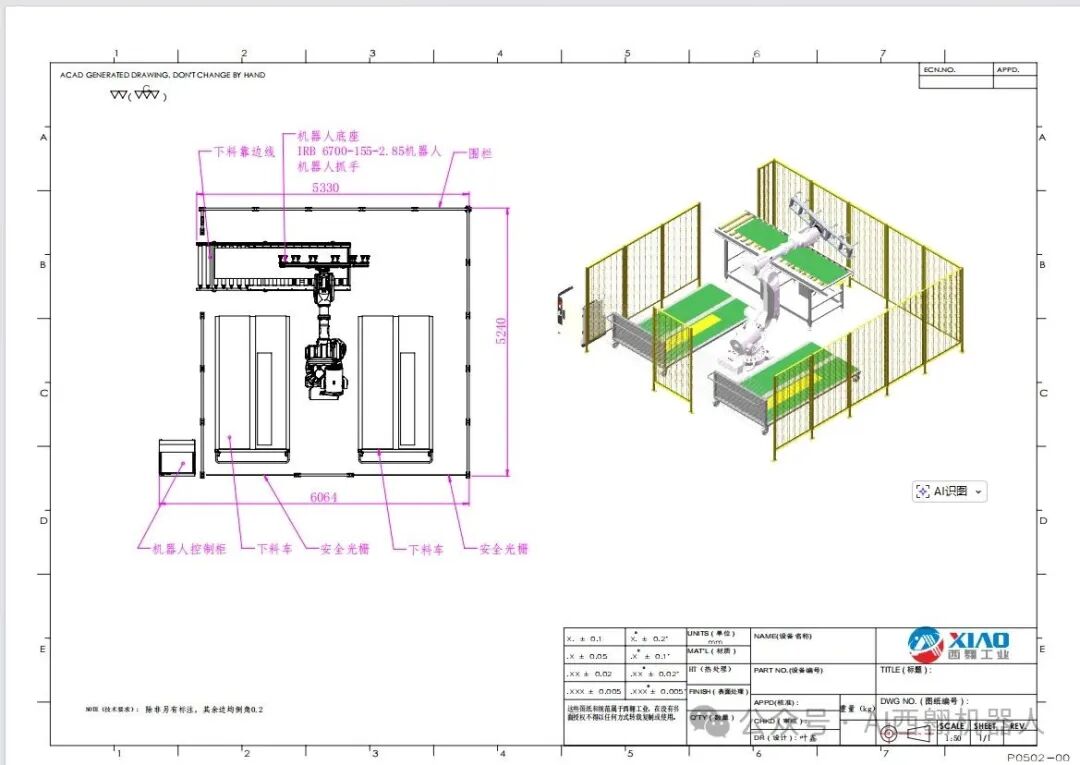
喷涂固化后的成品门板,通过专用柔性卸件机构平稳脱钩,精准落料至后续输送线,全程无人工接触。
- 设计核心:采用柔性承接结构,避免卸件冲击造成漆面磕碰、划痕;同时统一工件输出姿态,为后道覆膜、装箱工序做前置定位,减少二次对位成本。
- 规划价值:消除人工搬运带来的外观不良,成品下线外观良率显著提升。
3. 在线自动覆膜工序:标准化表面防护,一致性远胜人工
门板下线后直接流转进入在线覆膜工位,设备自动完成整板覆膜、边部精准裁切,全程张力可控。
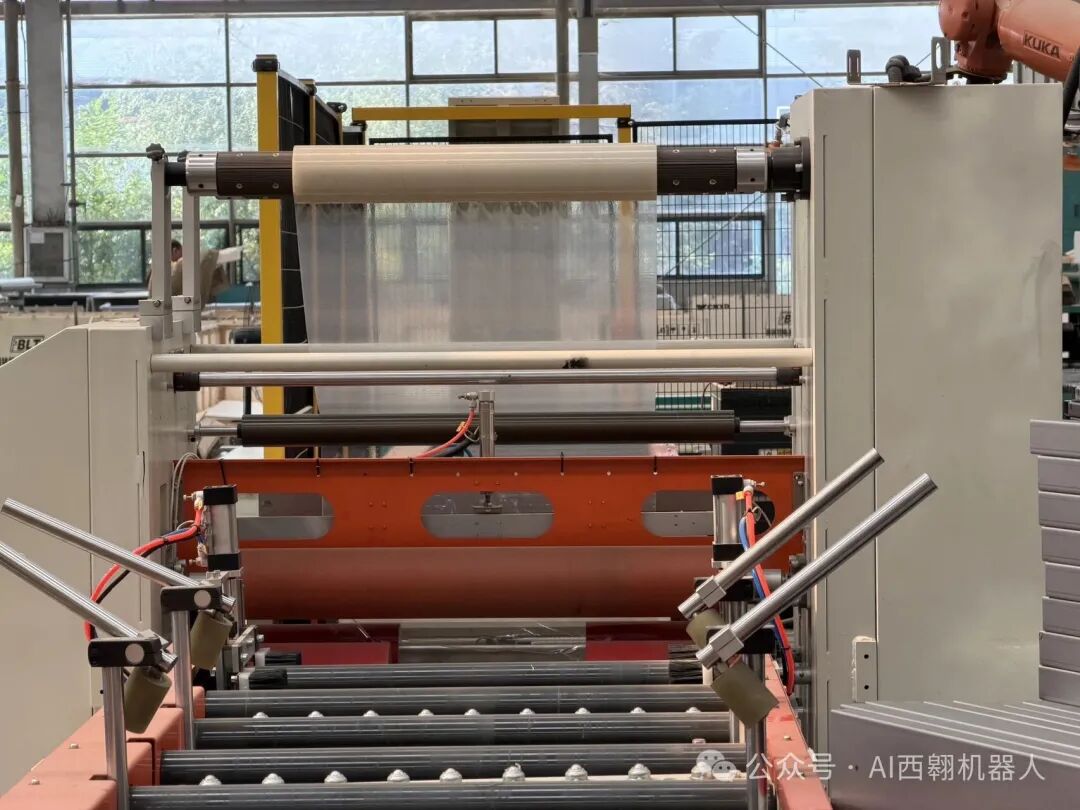
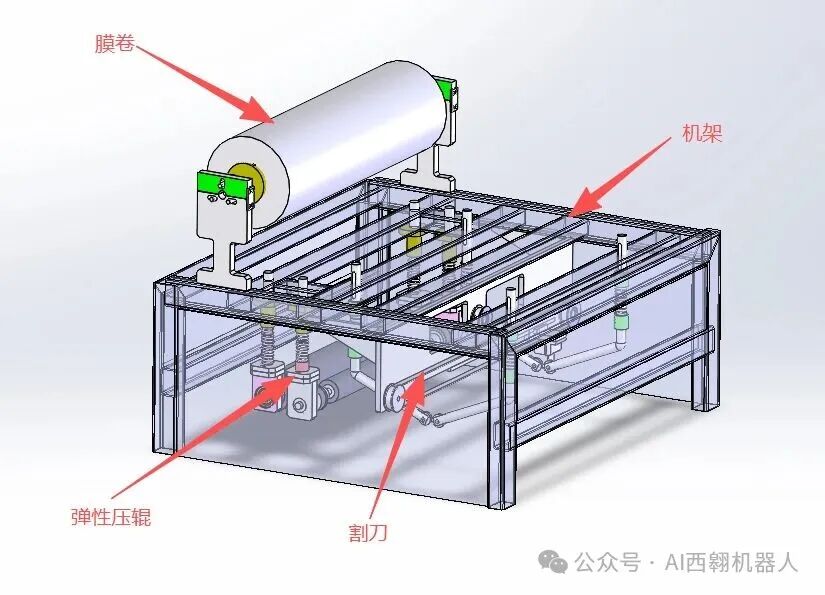
– 设计核心:适配不同规格门板的尺寸自适应调节,覆膜平整无气泡、无褶皱、无偏移,防护标准完全统一。 – 规划价值:替代人工贴膜工序,解决人工贴膜效率低、参差不齐、易起泡贴歪的行业老问题。
4. 机器人装箱码垛:衔接成品物流末端,减负最后一公里
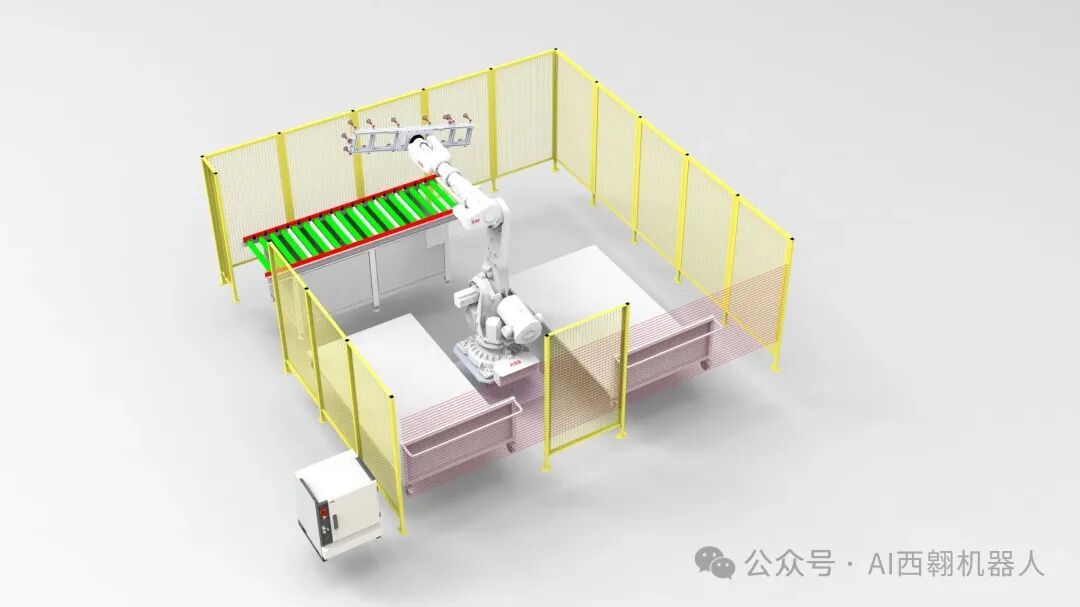
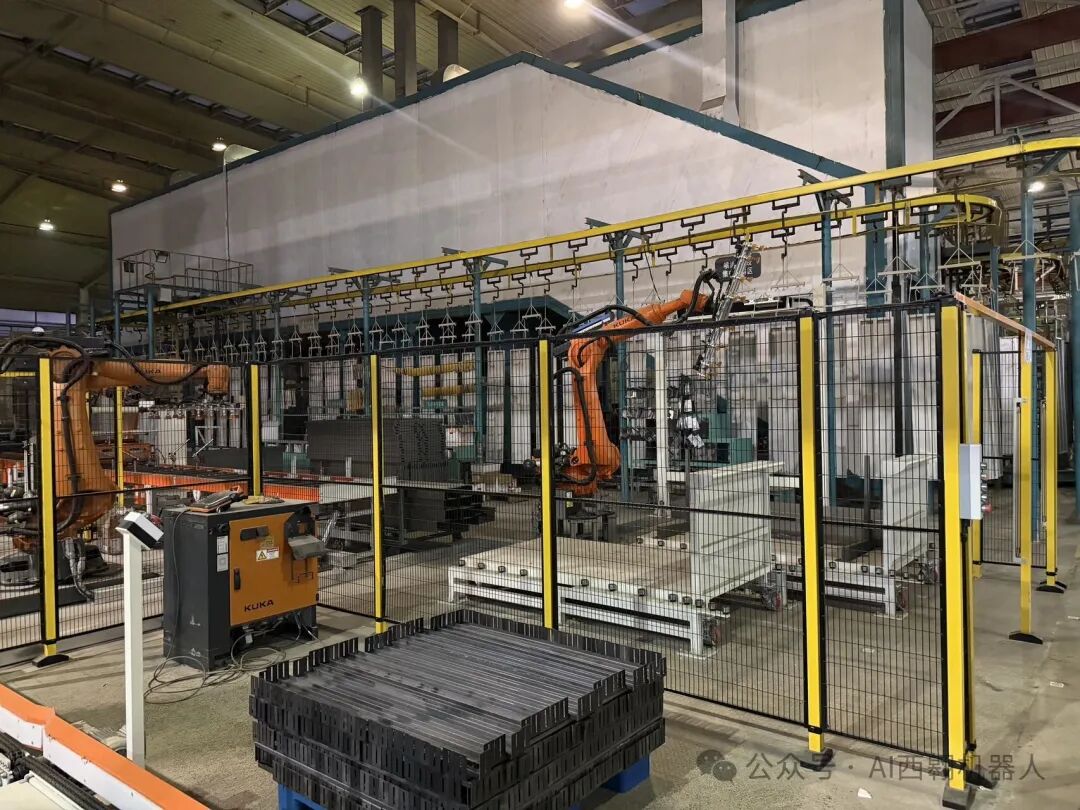
覆膜完成后,由工业机器人搭配视觉定位,精准抓取门板、按工艺要求整齐码放入包装箱。
- 设计核心:码垛层数、摆放位置可通过参数灵活调整,适配多种门板规格与包装方案;抓取采用柔性夹具,避免漆面压伤。
- 规划价值:末端装箱全自动化,仅需人工补充配套小件辅料,即可直接封箱发货,大幅降低末端物流的人工负荷。
三、方案设计的底层逻辑:不止是替代人工,更是整线效率协同
这套方案的核心设计思路,不是单点替换某个工位的工人,而是以整线节拍为核心,做喷涂后段的全链路无人化闭环。
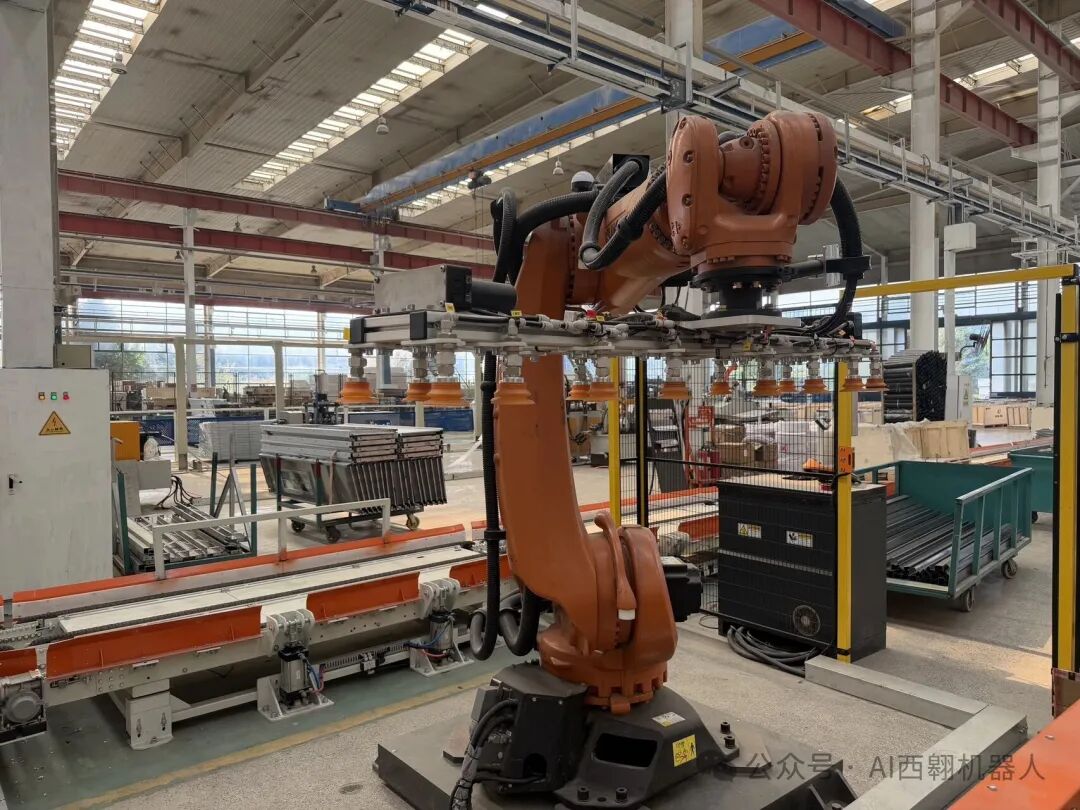
从前端挂板的节拍匹配,到中端的品质防护,再到末端的物流衔接,每一步都围绕“降负荷、提稳定、保品质”三个目标落地。它解决的不只是“招人难、干活累”的表层问题,更是打通了整线自动化的最后一块短板——让前端冲折焊的自动化产能,不会在后道喷涂环节被人工瓶颈卡住,真正实现整线效率的协同提升。
钣金智造升级,从来不是为了无人而无人,而是把人从重复、劳累、高风险的工位里解放出来,去做更有价值的技术与管理工作。
#电梯门板自动化#喷涂后段升级#钣金无人化#自动挂板上料#机器人装箱#在线覆膜#柔性产线规划#钣金智造#西翱工业
